
دستهبندی: ساخت مخزن استیل
برچسبها :
گرید مخزن استیل:استیل 304 /316





گرید مخزن استیل
استیل 304 /316
جوشکاری مخزن استیل یکی از مراحل تعیینکننده در ساخت تجهیزات ذخیرهسازی و فرایندی است. کیفیت اتصال ورقهای بدنه، عدسیها، نازلها و سایر اجزای مخزن بر یکپارچگی سازه، قابلیت بهرهبرداری، وضعیت سطح داخلی و در صورت وجود فشار، ایمنی تجهیز اثر میگذارد. انتخاب روش جوشکاری باید با توجه به گرید استیل، ضخامت قطعات، شکل اتصال، شرایط کاری و الزامات کنترل کیفیت انجام شود؛ بنابراین استفاده از یک روش ثابت برای تمام مخازن، تصمیم فنی مناسبی نیست.
در ساخت مخازن استیل، جوشکاری فقط به ایجاد اتصال میان دو قطعه محدود نمیشود. آمادهسازی لبهها، تمیزکاری سطح، تنظیم فاصله اتصال، کنترل حرارت ورودی، جلوگیری از تغییر شکل، محافظت از ریشه جوش در صورت نیاز و رسیدگی به سطح پس از جوشکاری نیز در کیفیت نهایی نقش دارند. در مخازن مورد استفاده در صنایع غذایی، دارویی یا فرایندهای حساس، وضعیت سطح داخلی و قابلیت نظافت اهمیت ویژهای پیدا میکند.
در این صفحه، روشهای متداول جوشکاری مخزن استیل، معیارهای انتخاب فرایند، عیوب احتمالی، کنترل کیفیت، عوامل مؤثر بر هزینه و اطلاعات موردنیاز برای سفارش ساخت بررسی میشوند. مشخصات نهایی هر مخزن باید براساس نقشه، شرایط بهرهبرداری و الزامات فنی همان پروژه تعیین شود.
جوشکاری فرایندی برای ایجاد اتصال دائمی میان قطعات فلزی است. در ساخت مخزن استیل، این فرایند برای اتصال درزهای طولی و محیطی بدنه، اتصال عدسی به پوسته، نصب نازلها، ایجاد اتصالات مربوط به دریچهها و مونتاژ برخی اجزای داخلی و خارجی استفاده میشود. روش و جزئیات هر اتصال به هندسه قطعه، جنس، ضخامت و الزامات طراحی وابسته است.
درز طولی معمولاً در محل اتصال لبههای ورق شکلدادهشده برای تشکیل پوسته استوانهای قرار میگیرد. درز محیطی نیز میتواند برای اتصال بخشهای مختلف بدنه یا اتصال عدسی به پوسته به کار رود. جوش نازلها و اتصالات فرعی شرایط متفاوتی دارد؛ زیرا هندسه موضعی، دسترسی ابزار و احتمال تمرکز تنش در اطراف اتصال باید در نظر گرفته شود.
کیفیت جوش باید متناسب با وظیفه اتصال ارزیابی شود. یک اتصال در مخزن ذخیره اتمسفریک الزاماً همان شرایط طراحی و بازرسی اتصال یک مخزن تحت فشار را ندارد. به همین دلیل، ابتدا باید نوع تجهیز و شرایط کاری آن مشخص شود و سپس روش جوشکاری، مواد مصرفی و معیارهای پذیرش انتخاب شوند.
برای شناخت گروههای مختلف تجهیزات، صفحه انواع مخازن استیل میتواند نقطه شروع مناسبی باشد. بااینحال، انتخاب فرایند جوشکاری باید براساس مشخصات واقعی مخزن موردنظر صورت گیرد.
فرایندهای مختلفی برای جوشکاری فولادهای زنگنزن وجود دارند. انتخاب روش به ضخامت، نوع اتصال، موقعیت جوش، تیراژ ساخت، کیفیت سطح موردنیاز و الزامات پروژه بستگی دارد. هیچ روش جوشکاری را نمیتوان بدون شناخت شرایط کاربرد، بهترین گزینه برای تمام مخازن دانست.
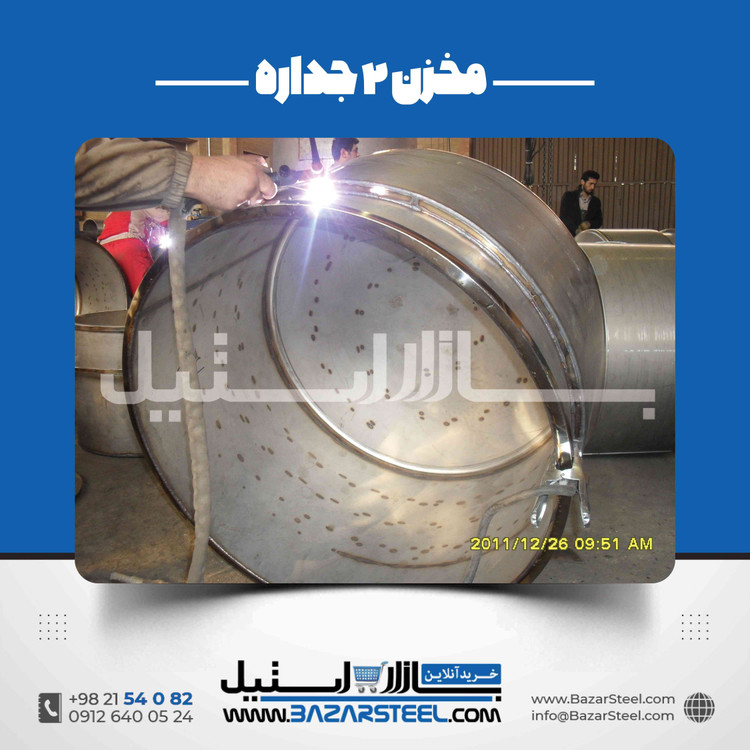
در جوشکاری TIG، قوس الکتریکی میان الکترود تنگستن غیرمصرفی و قطعه کار برقرار میشود و گاز محافظ از حوضچه جوش در برابر آلودگیهای محیطی محافظت میکند. ماده پرکننده، در صورت نیاز، جداگانه به حوضچه اضافه میشود. کنترل مناسب حوضچه مذاب و امکان مدیریت دقیق فرایند، این روش را برای بسیاری از اتصالات استیل با حساسیت بالا مناسب میکند.
جوشکاری TIG در اتصالاتی که کنترل ظاهر، دقت اجرا و کیفیت سطح اهمیت دارد، کاربرد زیادی دارد. در ساخت مخازن استیل، این روش میتواند برای برخی درزهای بدنه، اتصالات عدسی، نازلها و قطعات نازک یا حساس انتخاب شود. بااینحال، کیفیت نهایی فقط به انتخاب TIG وابسته نیست و آمادهسازی اتصال، مهارت جوشکار، پارامترهای فرایند و حفاظت مناسب نیز اهمیت دارند.
سرعت اجرا در TIG ممکن است نسبت به برخی روشهای دیگر کمتر باشد. همچنین برای اتصالات ضخیم یا پروژههایی با حجم بالای تولید، باید بهرهوری، تعداد پاسها و هزینه اجرای جوش بررسی شود. بنابراین، انتخاب این روش باید بر مبنای نیاز واقعی اتصال انجام شود، نه صرفاً ظاهر جوش.
در جوشکاری MIG یا GMAW، سیم جوش مصرفی بهصورت پیوسته تغذیه میشود و قوس الکتریکی میان سیم و قطعه شکل میگیرد. گاز محافظ و ترکیب آن باید متناسب با نوع فولاد زنگنزن، سیم جوش و شرایط فرایند انتخاب شوند. این روش در بسیاری از عملیات ساخت صنعتی، به دلیل امکان افزایش سرعت و بهرهوری، کاربرد دارد.
در تولید مخازن با تعداد درز زیاد یا عملیات تکرارشونده، جوشکاری MIG میتواند از نظر سرعت اجرا گزینه مناسبی باشد. بااینحال، تنظیم نامناسب پارامترها، وضعیت نامناسب گاز محافظ یا آمادهسازی ضعیف اتصال میتواند باعث ایجاد عیوب جوش شود. انتخاب این فرایند باید با توجه به ضخامت قطعات، موقعیت اتصال و کیفیت مورد انتظار انجام گیرد.
در اصطلاح فنی، GMAW عنوان عمومی فرایند جوشکاری قوسی با سیم مصرفی و گاز محافظ است. نوع گاز و مشخصات سیم جوش باید در دستورالعمل مربوط تعیین شوند؛ زیرا استفاده از یک ترکیب ثابت برای همه گریدهای استیل و تمام موقعیتهای جوشکاری مناسب نیست.
در روش SMAW، الکترود پوششدار مصرفی برای ایجاد قوس و تشکیل اتصال استفاده میشود. این روش در برخی تعمیرات، اتصالات کارگاهی و موقعیتهایی که استفاده از فرایندهای دیگر دشوار است، کاربرد دارد. نوع الکترود باید با جنس قطعات، خواص موردنیاز اتصال و الزامات فنی هماهنگ باشد.
در ساخت مخزن استیل، استفاده از الکترود دستی به شرایط اتصال و کیفیت مورد انتظار بستگی دارد. کنترل سرباره، تمیزکاری میان پاسها، مدیریت حرارت و جلوگیری از آلودگی سطح اهمیت دارند. برای اتصالات دارای الزامات بهداشتی یا سطح داخلی حساس، باید بررسی شود که این روش و عملیات تکمیلی آن با معیارهای نهایی پروژه سازگار هستند یا خیر.
در بعضی پروژههای صنعتی، فرایندهای مکانیزه یا خودکار میتوانند برای افزایش تکرارپذیری و کنترل کیفیت به کار روند. جوشکاری زیرپودری یا SAW نیز در شرایط مشخص و برای اتصالات مناسب قابل بررسی است؛ اما کاربرد آن در فولاد زنگنزن به جنس، ضخامت، هندسه و الزامات فرایند وابسته است. این روش برای تمام اتصالات ظریف یا تمام مخازن گزینه عمومی محسوب نمیشود.
فرایندهای تخصصی دیگر نیز ممکن است در تجهیزات یا خطوط تولید خاص استفاده شوند. تعیین روش نهایی باید با توجه به امکانات اجرایی، دسترسی به اتصال، کیفیت موردنیاز و دستورالعمل جوشکاری صورت گیرد.
| روش | ویژگی اصلی | ملاحظات انتخاب |
|---|---|---|
| TIG / GTAW | کنترل دقیق قوس و حوضچه جوش | سرعت اجرا، ضخامت و کیفیت سطح |
| MIG / GMAW | تغذیه پیوسته سیم و امکان افزایش بهرهوری | تنظیم گاز، پارامترها و وضعیت اتصال |
| SMAW | استفاده از الکترود پوششدار مصرفی | تمیزکاری سرباره، دسترسی و نوع الکترود |
| SAW و روشهای مکانیزه | قابلیت استفاده در شرایط تولید مشخص | تناسب با هندسه، ضخامت و فرایند ساخت |
این مقایسه، راهنمای اولیه انتخاب است و به معنی برتری قطعی یک روش نیست. روش نهایی باید با مشخصات اتصال و الزامات پروژه تطبیق داده شود.
در مخازن ذخیره، هدف اصلی معمولاً نگهداری ایمن ماده و حفظ یکپارچگی اتصالات در شرایط بهرهبرداری تعریفشده است. نوع سیال، وزن محتویات، شرایط نصب، نحوه تخلیه و احتمال خوردگی از مواردی هستند که در طراحی مخزن اهمیت دارند. جوش بدنه، کف، عدسی و نازلها باید متناسب با وظیفه هر اتصال اجرا شوند.
درزهای مخزن باید از نظر پیوستگی، وضعیت سطح و معیارهای پذیرش تعیینشده بررسی شوند. در مخازن دارای نیاز به آببندی، نوع آزمون و محدوده آن باید براساس طراحی و روش اجرایی مشخص شود. صرف مشاهده ظاهری جوش برای تأیید تمام ویژگیهای عملکردی اتصال کافی نیست.
برای شناخت این گروه از تجهیزات میتوانید صفحه مخازن نگهداری استیل را بررسی کنید. شرایط واقعی هر مخزن باید مبنای انتخاب روش ساخت و کنترل کیفیت قرار گیرد.
در مخازنی که با مواد غذایی، نوشیدنی یا محصولات حساس تماس دارند، کیفیت سطح داخلی و قابلیت نظافت از ملاحظات مهم طراحی است. برجستگی نامناسب جوش، شکاف، پاشش فلز، آلودگی سطحی یا پرداخت غیراصولی میتواند تمیزکاری را دشوار کند. بنابراین، روش جوشکاری باید با الزامات سطح نهایی و شیوه شستوشوی تجهیز هماهنگ باشد.
انتخاب گرید مناسب، طراحی اتصالات قابل نظافت، کنترل نفوذ جوش در نقاط حساس و عملیات تکمیلی سطح باید در کنار یکدیگر بررسی شوند. براقبودن سطح بهتنهایی اثباتکننده بهداشتیبودن مخزن نیست؛ معیارهای طراحی و پذیرش باید برای کاربرد موردنظر مشخص باشند.
اگر مخزن برای فرایندی با الزامات نظافتی خاص طراحی میشود، این نیاز باید پیش از ساخت اعلام شود. تعیین نوع پرداخت، معیار پذیرش جوش داخلی و مدارک لازم پس از روشنشدن نیاز فرایند امکانپذیر است.
در مخازن تحت فشار، جوش بخشی از مرز نگهدارنده فشار محسوب میشود. در این تجهیزات، انتخاب فرایند و اجرای اتصال باید با طراحی مهندسی، کد یا استاندارد قابلاعمال و الزامات بازرسی هماهنگ باشد. فشار و دمای طراحی، جنس و ضخامت، شکل اتصال، جزئیات نازلها و بارهای وارد بر مخزن از عوامل مهم در طراحی هستند.
ممکن است پروژه به دستورالعمل جوشکاری تأییدشده، صلاحیت جوشکار، کنترل مواد مصرفی، آزمونهای غیرمخرب یا آزمون فشار نیاز داشته باشد. نوع و دامنه این موارد باید از الزامات واقعی پروژه استخراج شوند؛ نمیتوان یک فهرست ثابت از آزمونها را برای همه مخازن الزامی دانست.
برای آشنایی با تفاوتهای این گروه از تجهیزات، صفحه مخازن استیل تحت فشار را مطالعه کنید. اجرای جوشکاری یا تعمیر مخزن تحت فشار باید براساس مدارک فنی معتبر و توسط افراد واجد صلاحیت انجام شود.
فولادهای زنگنزن از نظر ترکیب شیمیایی، ساختار متالورژیکی و رفتار هنگام جوشکاری یکسان نیستند. گرید فلز پایه بر انتخاب سیم جوش یا الکترود، شرایط حرارتی، روش اجرا و برخی عملیات پس از جوش اثر میگذارد. به همین دلیل، مشخصبودن جنس قطعات پیش از انتخاب مواد مصرفی ضروری است.
استیل 304 در بسیاری از تجهیزات صنعتی و مخازن عمومی استفاده میشود. بااینحال، انتخاب ماده پرکننده و پارامترهای جوشکاری باید با مشخصات واقعی فلز پایه و الزامات اتصال هماهنگ باشد. برای اتصالات حساس، صرف اعلام نام گرید بدون بررسی شرایط سرویس و کیفیت موردنیاز کافی نیست.
گریدهای 316 و 316L در برخی کاربردهای نیازمند مقاومت خوردگی متفاوت از 304 انتخاب میشوند. انتخاب فیلر و شرایط جوشکاری باید با گرید قطعات و خواص موردنیاز اتصال هماهنگ باشد. تفاوت در ترکیب شیمیایی، شرایط سرویس و نیازهای سطحی میتواند در تصمیمگیری مؤثر باشد.
اگر قطعاتی از گریدهای متفاوت یا از استیل و فولاد کربنی به یکدیگر متصل شوند، انتخاب ماده پرکننده و روش اجرا نیازمند بررسی جداگانه است. در چنین اتصالاتی، سازگاری متالورژیکی، شرایط خوردگی، اختلاف انبساط حرارتی و خواص موردنیاز اتصال باید بررسی شوند.
برای آشنایی با خانوادههای آلیاژی و تفاوت گریدها، از راهنمای گریدهای استیل استفاده کنید. گرید و مواد مصرفی نهایی باید با مشخصات فنی پروژه تطبیق داشته باشند.
کیفیت جوش از مرحله آمادهسازی شروع میشود. پیش از اجرای اتصال، لبهها باید از نظر ابعاد، وضعیت سطح و شکل هندسی بررسی شوند. فاصله ریشه، زاویه پخ در صورت نیاز و همراستایی قطعات باید با روش جوشکاری و نقشه اتصال هماهنگ باشند.
روغن، گریس، رطوبت، گردوغبار، مواد رنگی و آلودگیهای فلزی میتوانند بر کیفیت جوش اثر بگذارند. ابزارهای مورد استفاده برای تمیزکاری استیل نیز باید بهگونهای انتخاب شوند که از انتقال آلودگیهای نامناسب جلوگیری شود. تماس با ذرات آهنی یا ابزار آلوده میتواند زمینه ایجاد لکههای زنگمانند روی سطح را فراهم کند.
در ساخت مخزن، تثبیت قطعات و کنترل فیتآپ نیز اهمیت دارد. اگر لبهها پیش از جوشکاری بهدرستی تنظیم نشوند، ممکن است برای بستن فاصله یا اصلاح هندسه به حرارت و عملیات اضافی نیاز باشد. این شرایط میتواند احتمال اعوجاج یا ایجاد عیوب اتصال را افزایش دهد.
فولادهای زنگنزن آستنیتی معمولاً نسبت به فولاد کربنی ضریب انبساط حرارتی بالاتری دارند و حرارت در آنها به شکل متفاوتی توزیع میشود. به همین دلیل، جوشکاری ورقهای استیل میتواند با تغییر شکل موضعی، جمعشدگی و اعوجاج همراه باشد. شدت این پدیده به ضخامت، طول درز، ترتیب جوشکاری، مهار قطعات و میزان حرارت ورودی وابسته است.
برای مدیریت اعوجاج، روشهایی مانند تنظیم مناسب توالی جوش، تثبیت صحیح قطعات، کنترل پارامترها و محدودکردن حرارت ورودی در محدوده مجاز فرایند ممکن است به کار روند. انتخاب روش کنترل باید با نقشه و دستورالعمل اجرایی هماهنگ باشد؛ زیرا کاهش بیش از حد حرارت نیز میتواند به ذوب ناقص یا نفوذ ناکافی منجر شود.
استفاده از پیشگرم، کنترل دمای بینپاس یا عملیات حرارتی پس از جوش به نوع فولاد و الزامات پروژه بستگی دارد. این اقدامات نباید بهصورت یک دستور ثابت برای تمام گریدهای استیل تجویز شوند. در بسیاری از کاربردهای فولاد زنگنزن آستنیتی، مدیریت حرارت و توالی اجرا اهمیت دارد، اما شرایط خاص متریال ممکن است الزامات متفاوتی ایجاد کند.
در برخی اتصالات استیل، بهویژه درزهایی که ریشه جوش در معرض سیال یا محیط خورنده قرار میگیرد، محافظت مناسب سمت پشت جوش اهمیت دارد. اکسیداسیون شدید ریشه میتواند وضعیت سطح و مقاومت به خوردگی موضعی را تحت تأثیر قرار دهد. در چنین مواردی، روش محافظت باید با هندسه اتصال، دسترسی و الزامات نهایی سطح هماهنگ باشد.
استفاده از گاز محافظ در پشت جوش در صورت نیاز باید براساس روش اجرایی تعیین شود. کیفیت محافظت به طراحی مسیر گاز، پاکیزگی سطح، کنترل جریان و جلوگیری از ورود هوا وابسته است. استفاده از گاز بهتنهایی تضمینکننده کیفیت ریشه نیست و باید نتیجه اجرا نیز ارزیابی شود.
پس از جوشکاری، ممکن است عملیات تمیزکاری، حذف رنگ حرارتی، پرداخت یا عملیات مناسب بازگرداندن وضعیت سطح لازم باشد. انتخاب روش باید با گرید استیل و نیاز کاربرد سازگار باشد. استفاده از مواد شیمیایی یا ابزار نامناسب میتواند سطح را آلوده یا آسیبدیده کند؛ بنابراین دستورالعمل تکمیلی باید متناسب با پروژه باشد.
عیب جوش میتواند از آمادهسازی نامناسب، تنظیم نادرست فرایند، آلودگی، انتخاب نامناسب مواد مصرفی یا اجرای غیراصولی ناشی شود. نوع و اهمیت هر عیب به محل اتصال، شرایط کاری و معیار پذیرش وابسته است.
تخلخل به وجود حفرههای گازی در فلز جوش گفته میشود. آلودگی سطح، رطوبت، شرایط نامناسب گاز محافظ یا مشکلات مربوط به مواد مصرفی میتوانند از عوامل ایجاد آن باشند. پیشگیری مستلزم آمادهسازی مناسب، کنترل تجهیزات و رعایت دستورالعمل جوشکاری است.
اگر فلز پایه یا لایه قبلی بهدرستی ذوب نشود، اتصال ممکن است پیوستگی موردنیاز را نداشته باشد. تنظیم نامناسب پارامترها، آمادهسازی نادرست لبه یا دسترسی نامناسب به اتصال میتواند در ایجاد این عیوب نقش داشته باشد. تشخیص آنها ممکن است به روش بازرسی متناسب با نوع اتصال نیاز داشته باشد.
ترک میتواند به ترکیب فلز جوش، شرایط انجماد، تنش، محدودیتهای اتصال یا عوامل متالورژیکی مرتبط باشد. مشاهده ترک در یک اتصال باید جدی گرفته شود و ارزیابی آن براساس روش اصلاح و معیار پذیرش معتبر انجام گیرد. پوشاندن ظاهری ترک، جایگزین تشخیص علت و رفع اصولی عیب نیست.
انقباض ناشی از حرارت جوش میتواند موجب تغییر شکل پوسته، ناهماهنگی لبهها یا انحراف از ابعاد نقشه شود. کنترل توالی اجرا، تثبیت قطعات و اندازهگیری حین ساخت میتواند به مدیریت این مسئله کمک کند. مقدار تغییر شکل قابلقبول باید با تلرانسهای تعیینشده در پروژه مقایسه شود.
تغییر رنگ حرارتی و آلودگی سطحی ممکن است در برخی شرایط بر ظاهر و وضعیت مقاومت خوردگی اثر بگذارند. شدت اثر به نوع فولاد، میزان اکسیداسیون، محیط کاری و عملیات پس از جوش وابسته است. روش تمیزکاری باید با گرید استیل و الزامات سطحی سازگار باشد.
کنترل کیفیت باید از مرحله دریافت متریال و آمادهسازی قطعات آغاز شود و تا بازرسی نهایی ادامه یابد. هدف، اطمینان از انطباق ساخت با نقشه، مشخصات فنی و معیارهای پذیرش تعریفشده است. نوع بازرسی و میزان مستندات موردنیاز به کاربرد مخزن و الزامات قرارداد وابسته است.
بازرسی چشمی میتواند برای بررسی شکل گرده جوش، یکنواختی ظاهری، پاشش، بریدگی کناره، نشانههای سطحی و برخی ناهماهنگیهای قابل مشاهده استفاده شود. این روش بخش مهمی از کنترل کیفیت است، اما تمام عیوب داخلی را آشکار نمیکند و بهتنهایی برای تأیید همه اتصالات کافی نیست.
پس از مونتاژ و جوشکاری، ابعاد کلیدی مخزن و محل اتصالات باید با نقشه و تلرانسهای مربوط مقایسه شوند. قطر، گردی، همراستایی، موقعیت نازلها و تغییر شکل موضعی ممکن است از موارد قابل بررسی باشند. معیارهای دقیق کنترل باید در مدارک فنی پروژه تعریف شوند.
بسته به نوع اتصال و حساسیت کاربرد، روشهایی مانند آزمون مایع نافذ، آزمون رادیوگرافی یا آزمون فراصوت ممکن است در برنامه بازرسی قرار گیرند. هر روش توانایی و محدودیت خاص خود را دارد و برای همه هندسهها یا تمام عیوب مناسب نیست. انتخاب روش باید توسط افراد صلاحیتدار و براساس استاندارد و دستورالعمل قابلاعمال انجام شود.
در برخی مخازن، آزمون نشتی یا آزمون فشار بخشی از الزامات تأیید نهایی است. نوع آزمون، فشار آزمایش، سیال آزمون، شرایط ایمنسازی و معیار پذیرش باید براساس طراحی و ضوابط پروژه تعیین شوند. نباید فشار یا روش آزمون مشخصی را بدون اطلاع از طراحی به تمام مخازن نسبت داد.
اجرای آزمون فشار یا تعمیر جوش در مخازن حساس باید تحت روش اجرایی تأییدشده و با رعایت الزامات ایمنی انجام شود. آزمون نامناسب میتواند خطرناک باشد و جایگزین طراحی مهندسی یا بازرسی معتبر نیست.
برای پروژههایی که مشمول استاندارد یا کد طراحی مشخص هستند، روش جوشکاری باید با الزامات همان پروژه هماهنگ باشد. دستورالعمل جوشکاری یا WPS میتواند اطلاعاتی مانند فرایند، مواد مصرفی، محدوده ضخامت، نوع اتصال و پارامترهای مجاز را مشخص کند. در صورت الزام، صلاحیت روش و جوشکار نیز باید طبق استاندارد قابلاعمال ارزیابی شود.
انتخاب استاندارد به نوع تجهیز، کاربرد، محل نصب و الزامات قانونی یا قراردادی بستگی دارد. مخزن ذخیره اتمسفریک، مخزن تحت فشار و مخزن دارای کاربرد بهداشتی ممکن است الزامات یکسانی نداشته باشند. بنابراین، ذکر نام یک استاندارد بدون بررسی دامنه کاربرد آن، برای اثبات انطباق محصول کافی نیست.
در زمان سفارش، بهتر است از ابتدا مشخص شود چه مدارکی باید تحویل شوند؛ برای مثال، نقشه مصوب، مشخصات مواد مصرفی، سوابق بازرسی یا گزارش آزمون، در صورت نیاز پروژه. دامنه مستندات باید روشن و قابل ارزیابی باشد.
هزینه جوشکاری مخزن استیل فقط براساس طول درز تعیین نمیشود. نوع اتصال، ضخامت، گرید، وضعیت دسترسی، تعداد قطعات، الزامات سطحی و میزان کنترل کیفیت میتوانند هزینه نهایی را تغییر دهند. بدون مشخصات پروژه، اعلام قیمت ثابت یا بازه قطعی قابل اتکا نیست.
نوع استیل و ضخامت ورق بر انتخاب مواد مصرفی، پارامترهای فرایند و مراحل اجرا اثر میگذارند. در قطعات ضخیمتر، ممکن است آمادهسازی لبه و اجرای چند پاس موردنیاز باشد. در ورقهای نازک نیز کنترل حرارت و جلوگیری از سوراخشدن یا تغییر شکل اهمیت دارد.
مخزنی با نازلهای متعدد، اتصالات ویژه، عدسیهای خاص یا اجزای داخلی پیچیده ممکن است به زمان آمادهسازی و اجرای بیشتری نیاز داشته باشد. موقعیت جوش و دسترسی به محل اتصال نیز در بهرهوری کار مؤثر است.
اگر سطح داخلی به پرداخت مشخص، حذف رنگ حرارتی یا الزامات نظافتی ویژه نیاز داشته باشد، دامنه عملیات تکمیلی باید در برآورد لحاظ شود. نوع و محدوده پرداخت، معیار پذیرش و نحوه بازرسی باید پیش از سفارش مشخص شوند.
آزمونهای ویژه، بازرسیهای تکمیلی و مدارک موردنیاز میتوانند بر هزینه و زمان اجرای پروژه اثر بگذارند. این موارد باید بر مبنای طراحی و قرارداد تعیین شوند؛ نه اینکه بهصورت پیشفرض برای تمام مخازن منظور شوند.
برای مقایسه پیشنهادهای ساخت، دامنه خدمات، نوع متریال، مشخصات اتصال، کیفیت نهایی و برنامه بازرسی را یکسانسازی کنید. مقایسه صرف قیمت بدون توجه به این موارد ممکن است تصویر دقیقی از ارزش فنی پیشنهادها ارائه نکند.
سفارش ساخت مخزن باید با تعریف نیاز فنی آغاز شود. پیش از برآورد، لازم است کاربرد، ظرفیت موردنیاز، نوع ماده داخل مخزن، شرایط کاری و محدودیتهای نصب روشن شوند. این اطلاعات مبنای طراحی بدنه، انتخاب قطعات، تعیین اتصالات و مشخصکردن الزامات جوشکاری خواهند بود.
در صورت وجود نقشه، بهتر است نسخه دارای ابعاد و مشخصات فنی ارائه شود. اگر نقشه کامل در دسترس نیست، اطلاعات اولیه باید برای بررسی امکان طراحی کافی باشند. تعیین نهایی ضخامت، جزئیات جوش و شرایط کاری نباید فقط براساس حدس یا شباهت با مخزن دیگری انجام شود.
پس از روشنشدن الزامات، میتوان درباره گرید استیل، نوع اتصال، روش جوشکاری، کیفیت سطح و کنترلهای لازم تصمیم گرفت. اگر پروژه مشمول استاندارد یا بازرسی خاصی است، این موضوع باید پیش از شروع ساخت مشخص شود تا در طراحی و برنامه اجرایی لحاظ شود.
برای ثبت درخواست و بررسی امکان ساخت سفارشی، صفحه سفارش ساخت تجهیزات استیل در دسترس است. مشخصات نهایی، دامنه خدمات، شرایط تحویل و الزامات اجرایی هر سفارش باید پس از بررسی اطلاعات پروژه تعیین شوند.
تفاوت اصلی این دو گروه در شرایط طراحی و الزامات عملکردی آنهاست. مخزن ذخیره اتمسفریک معمولاً برای شرایط کاری مشخص و نزدیک به فشار محیط طراحی میشود؛ بااینحال، فشار ناشی از ستون سیال، خلأ احتمالی، تغییرات دما و شرایط بهرهبرداری همچنان باید در طراحی لحاظ شوند.
مخزن تحت فشار برای کار در محدوده فشار طراحیشده ساخته میشود و اتصالات جوشی آن باید مطابق الزامات کد یا استاندارد مربوط بررسی شوند. انتخاب ضخامت، طراحی اتصال، صلاحیت روش جوشکاری و برنامه بازرسی ممکن است با مخزن ذخیره تفاوت اساسی داشته باشد.
به همین دلیل، روش جوشکاری یک مخزن ذخیره را نمیتوان بدون بررسی به مخزن تحت فشار تعمیم داد. شرایط طراحی، جنس، ضخامت و معیارهای پذیرش باید برای هر تجهیز جداگانه تعیین شوند.
برای اینکه بررسی اولیه ساخت و جوشکاری مخزن دقیقتر انجام شود، آمادهکردن اطلاعات زیر مفید است:
ارائه این اطلاعات به تفکیک نیازهای قطعی و مواردی که هنوز باید طراحی شوند، از ابهام در برآورد جلوگیری میکند. اگر مشخصات فنی هنوز کامل نیست، بهتر است ابتدا نیاز فرایندی و محدودیتهای اصلی روشن شوند و سپس جزئیات ساخت تعیین شوند.
مشاهده نمونههای واقعی مخزن میتواند به شناخت بهتر چیدمان اتصالات، فرم بدنه و جزئیات ساخت کمک کند؛ اما ظاهر یک مخزن بهتنهایی کیفیت جوش یا انطباق آن با یک استاندارد را اثبات نمیکند. برای ارزیابی فنی، باید نقشه، مشخصات و مدارک مربوط به همان تجهیز در دسترس باشند.
برای مشاهده نمونههای مرتبط با تجهیزات مخزن، صفحه نمونهکارهای مخزن استیل را بررسی کنید. انتخاب روش جوشکاری برای پروژه جدید باید براساس مشخصات همان پروژه انجام شود و نباید صرفاً از روی ظاهر نمونهها نتیجهگیری شود.
روش مناسب به گرید، ضخامت، نوع اتصال، کیفیت سطح و شرایط کاری وابسته است. TIG برای بسیاری از اتصالات دقیق و حساس قابل بررسی است، درحالیکه MIG در برخی عملیات با نیاز به بهرهوری بیشتر کاربرد دارد. انتخاب نهایی باید با الزامات پروژه هماهنگ باشد.
خیر. TIG یک فرایند پرکاربرد و قابلکنترل است، اما سرعت اجرا، ضخامت قطعه، تعداد اتصالات و هزینه باید در نظر گرفته شوند. برای برخی پروژهها، فرایندهای دیگر یا ترکیب چند روش مناسبتر است.
حرارت جوشکاری میتواند موجب تشکیل اکسیدهای سطحی و تغییر رنگ شود. شدت این تغییر به شرایط حرارتی، حفاظت گازی، جنس و عملیات پس از جوش وابسته است. در کاربردهای حساس، روش مناسب پاکسازی و آمادهسازی سطح باید مشخص شود.
کنترل پارامترها، توالی مناسب جوشکاری، تثبیت قطعات، آمادهسازی دقیق و کنترل حرارت میتوانند به کاهش اعوجاج کمک کنند. روش اجرایی باید با ضخامت، هندسه و نقشه مخزن هماهنگ باشد.
دامنه آزمون به نوع مخزن، کد طراحی، شرایط سرویس و الزامات پروژه بستگی دارد. روشهایی مانند مایع نافذ، رادیوگرافی یا فراصوت فقط در صورت تناسب با اتصال و الزامات مربوط انتخاب میشوند.
خیر. بازرسی چشمی بخشی از کنترل کیفیت است، اما برخی عیوب ممکن است در داخل اتصال قرار داشته باشند. معیارهای پذیرش و نیاز به آزمونهای تکمیلی باید براساس مشخصات فنی و شرایط کاری تعیین شوند.
این گریدها در بسیاری از شرایط قابل جوشکاری هستند، اما انتخاب مواد مصرفی و پارامترهای اجرایی باید با گرید واقعی، شرایط سرویس و الزامات اتصال هماهنگ شود. نمیتوان یک دستورالعمل واحد را بدون بررسی به همه پروژهها تعمیم داد.
علاوه بر یکپارچگی اتصال، کیفیت سطح داخلی، قابلیت نظافت، کنترل آلودگی و سازگاری مواد با فرایند اهمیت دارند. معیارهای دقیق سطح و اتصال باید پیش از ساخت تعریف شوند.
هزینه به جنس و ضخامت، تعداد و نوع اتصالات، هندسه مخزن، روش جوشکاری، عملیات تکمیلی و الزامات بازرسی وابسته است. برای برآورد قابل اتکا، نقشه یا مشخصات اولیه پروژه لازم است.
کاربرد، ظرفیت، ابعاد، گرید استیل، نوع سیال، شرایط کاری، اتصالات و الزامات سطح و بازرسی از اطلاعات مهم هستند. اگر نقشه موجود باشد، بررسی فنی دقیقتر انجام میشود؛ در غیر این صورت، ابتدا باید نیازهای اصلی پروژه مشخص شوند.
برای شروع بررسی، میتوانید از مسیر درخواست سفارش ساخت تجهیزات استیل استفاده کنید. امکان اجرا، مشخصات نهایی، روش جوشکاری و دامنه کنترل کیفیت باید پس از بررسی نیاز واقعی پروژه تعیین شوند.
کیفیت جوشکاری مخزن استیل به هماهنگی میان طراحی، انتخاب متریال، آمادهسازی اتصال، روش اجرا و کنترل کیفیت وابسته است. برای انتخاب راهکار مناسب، لازم است کاربرد مخزن و شرایط کاری آن پیش از تعیین مشخصات نهایی بررسی شوند.
اگر قصد ساخت مخزن جدید یا بررسی یک سفارش سفارشی را دارید، اطلاعات فنی موجود، نقشه، ابعاد و الزامات فرایند را آماده کنید. در صورت نبود برخی مشخصات، ابتدا باید موارد ضروری برای طراحی مشخص شوند تا از انتخاب روش یا جزئیات اجرایی نامتناسب جلوگیری شود.