
دستهبندی: ساخت مخزن استیل
برچسبها :
گرید مخزن استیل:استیل 304 /316

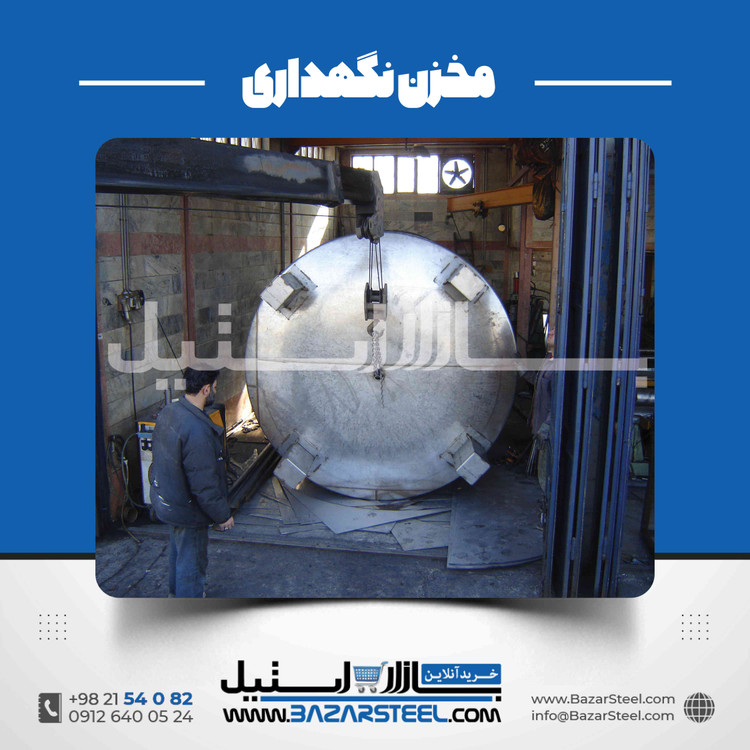


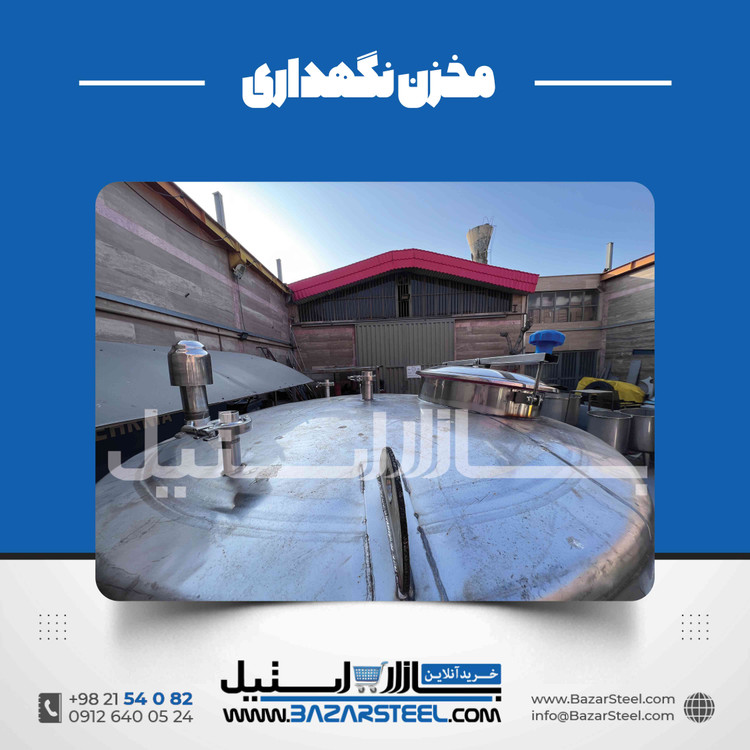


گرید مخزن استیل
استیل 304 /316
عدسی مخزن استیل یکی از قطعات شکلدادهشده مورد استفاده در ساخت مخازن، میکسرها و برخی تجهیزات فرایندی است. این قطعه معمولاً برای تشکیل بخش انتهایی مخزن به کار میرود و شکل هندسی آن بر نحوه اتصال به بدنه، فضای داخلی تجهیز، قابلیت تخلیه، شرایط ساخت و در صورت وجود فشار داخلی، رفتار مکانیکی مجموعه تأثیر میگذارد. انتخاب عدسی مناسب فقط به قطر مخزن یا ظاهر قطعه محدود نیست؛ جنس ورق، ضخامت، هندسه، شرایط کاری و روش اتصال نیز باید در تصمیمگیری لحاظ شوند.
هنگام خرید یا سفارش ساخت عدسی استیل، نخست باید مشخص شود قطعه برای چه تجهیزی استفاده خواهد شد: مخزن ذخیره، مخزن فرایندی، میکسر، مخزن دارای ژاکت حرارتی یا تجهیز تحت فشار. هرکدام از این کاربردها ممکن است به شکل، ابعاد و الزامات متفاوتی نیاز داشته باشند. برای مثال، عدسی یک مخزن ذخیره اتمسفریک را نمیتوان صرفاً با تغییر قطر، جایگزین عدسی طراحیشده برای یک مخزن تحت فشار کرد.
در این راهنما، انواع متداول عدسی مخزن استیل، تفاوت فرمهای هندسی، معیارهای انتخاب متریال، ملاحظات ساخت و کنترل کیفیت و عوامل مؤثر بر قیمت بررسی میشوند تا خریدار صنعتی بتواند پیش از استعلام، اطلاعات موردنیاز خود را آماده کند.
عدسی مخزن به قطعهای گفته میشود که از ورق یا ماده اولیه مناسب، با فرایند شکلدهی به هندسه موردنظر میرسد و برای تشکیل انتهای یک مخزن یا بخش مشخصی از یک تجهیز استفاده میشود. نام عدسی از شکل سطح خمیده این قطعه گرفته شده است؛ بااینحال، تمام عدسیها شکل یکسانی ندارند و بعضی از آنها دارای تاج منحنی، ناحیه انتقالی در لبه یا بخشهای هندسی متفاوت هستند.
در یک مخزن استوانهای، عدسی میتواند انتهای بالایی، انتهای پایینی یا هر دو انتها را تشکیل دهد. انتخاب فرم آن به نوع مخزن و نیازهای بهرهبرداری بستگی دارد. در برخی طراحیها، انتهای مخزن بهصورت تخت ساخته میشود؛ در برخی دیگر از عدسی خمیده یا فرمهای تخصصی استفاده میشود تا هندسه موردنیاز تجهیز تأمین شود.
وظیفه عدسی فقط بستن دهانه مخزن نیست. این قطعه باید با بدنه، محل جوش، اتصالات و سایر اجزای تجهیز هماهنگ باشد. در مخازنی که تحت فشار داخلی یا خارجی قرار میگیرند، شکل عدسی و جزئیات طراحی آن در ارزیابی تنشها اهمیت ویژهای دارد. در مخازن ذخیره نیز هندسه انتهایی میتواند بر تخلیه محصول، رسوبگذاری، نظافت و ارتفاع کلی تجهیز اثر بگذارد.
برای آشنایی با خانوادههای مختلف مخزن و جایگاه این قطعه در طراحی تجهیزات، میتوانید دستهبندی انواع مخازن استیل را نیز بررسی کنید. هدف از این بررسی، انتخاب ساختار مناسب تجهیز است؛ نه جایگزینکردن طراحی مهندسی با یک انتخاب صرفاً ظاهری.
در مخازن ذخیره مایعات، عدسی میتواند برای بستن انتهای مخزن و ایجاد فرم موردنیاز بخش فوقانی یا تحتانی استفاده شود. نوع قطعه به شکل مخزن، شیوه نصب، شرایط بهرهبرداری و نیازهای تخلیه بستگی دارد. در مخازن اتمسفریک، انتخاب عدسی باید با طراحی کلی مخزن و فشارهای واقعی وارد بر آن سازگار باشد.
در بخش پایینی مخزن، شکل انتهایی میتواند بر میزان باقیماندن محصول، امکان تخلیه ثقلی و دسترسی برای شستوشو تأثیر بگذارد. اگر ماده ذخیرهشده ویسکوز باشد یا احتمال تهنشینی وجود داشته باشد، بررسی هندسه کف، موقعیت خروجی و شیبهای داخلی اهمیت بیشتری پیدا میکند. در بخش بالایی نیز باید محل ورودیها، دریچه بازدید، اتصالات و فضای نصب تجهیزات جانبی در نظر گرفته شود.
برای بررسی ساختارهای مرتبط با ذخیرهسازی، صفحه مخازن نگهداری استیل میتواند به شناخت تفاوت کاربردهای ذخیرهای کمک کند. نوع عدسی موردنیاز باید پس از مشخصشدن طراحی همان مخزن تعیین شود.
در میکسرهای استیل، عدسی ممکن است بخشی از انتهای مخزن اختلاط را تشکیل دهد. در این تجهیزات، علاوه بر سازگاری قطعه با بدنه، باید به موقعیت محور همزن، پایهها، خروجی تخلیه، محل نصب یاتاقان یا آببند و سایر اتصالات توجه شود. هندسه نامناسب میتواند فضای نصب یا چیدمان اجزای داخلی را محدود کند.
اگر مخزن برای اختلاط مواد غذایی، محصولات شیمیایی یا مواد فرایندی استفاده میشود، انتخاب سطح داخلی و امکان نظافت نیز باید با نیازهای کاربرد هماهنگ باشد. صافبودن سطح بهتنهایی تضمینکننده بهداشت نیست؛ کیفیت پرداخت، وضعیت جوشها، طراحی نقاط مرده و روش شستوشو نیز اهمیت دارند.
در این کاربرد، بهتر است عدسی بهعنوان بخشی از مجموعه میکسر بررسی شود. قطر، فرم، ضخامت و محل اتصالات باید با نقشه تجهیز و فضای نصب همخوانی داشته باشند تا پس از ساخت، نیاز به اصلاحات پرهزینه کاهش یابد.
در مخازن فرایندی، عدسی ممکن است در تجهیزاتی استفاده شود که با تغییرات دما، گردش سیال حرارتی یا عملیات تولیدی خاص سروکار دارند. در چنین شرایطی، لازم است علاوه بر شکل قطعه، نحوه اتصال آن به بدنه و تأثیر شرایط حرارتی بر مجموعه بررسی شود.
وجود ژاکت، عایق یا جداره بیرونی به این معنی نیست که تمام بخشهای مخزن شرایط یکسانی دارند. بارهای ناشی از وزن، انبساط حرارتی، فشار سیال داخل ژاکت و نحوه مهار تجهیز باید در طراحی مربوطه بررسی شوند. ضخامت عدسی نیز نباید صرفاً براساس ضخامت ورق بدنه یا نمونه مشابه انتخاب شود.
عدسی در مخزن تحت فشار، بخشی از مرز نگهدارنده فشار است و انتخاب آن مستلزم طراحی متناسب با شرایط کاری تجهیز خواهد بود. فشار طراحی، دمای طراحی، قطر، جنس، ضخامت، خوردگی مجاز، راندمان اتصال جوشی و الزامات کد طراحی از جمله پارامترهایی هستند که ممکن است در محاسبات مؤثر باشند.
برای این دسته از تجهیزات، استفاده از یک عدسی صرفاً به دلیل شباهت ظاهری یا یکسانبودن قطر مجاز نیست. حتی دو عدسی با فرم و قطر مشابه ممکن است به دلیل تفاوت در ضخامت، جنس، روش ساخت یا شرایط طراحی، قابلیت استفاده یکسانی نداشته باشند.
اگر کاربرد موردنظر به سرویس تحت فشار مربوط است، ابتدا باید الزامات طراحی و ساخت تجهیز مشخص شود. صفحه مخازن استیل تحت فشار برای شناخت این گروه از تجهیزات مرتبط است؛ بااینحال، انتخاب نهایی عدسی باید براساس محاسبات و مدارک فنی پروژه انجام شود.
انواع عدسی را میتوان براساس هندسه سطح، شکل ناحیه انتقالی و روش طراحی دستهبندی کرد. نامگذاری تجاری ممکن است در بازار متفاوت باشد؛ بنابراین برای جلوگیری از اشتباه در سفارش، بهتر است علاوه بر نام متداول، نقشه یا تصویر فنی موردنظر نیز ارائه شود.
عدسی بیضوی دارای سطحی با پروفیل بیضوی است. شکل دقیق آن با نسبت ابعادی تعریفشده در طراحی مشخص میشود و نباید هر قطعهای با ظاهر کشیده یا خمیده را عدسی بیضوی استاندارد در نظر گرفت. این فرم در برخی مخازن فرایندی و تحت فشار کاربرد دارد؛ اما مناسببودن آن برای یک تجهیز مشخص به شرایط طراحی و الزامات مربوط بستگی دارد.
هنگام سفارش عدسی بیضوی، اعلام قطر اسمی بهتنهایی کافی نیست. لازم است نوع پروفیل، ابعاد نهایی، وضعیت لبه، ضخامت موردنیاز و الزامات اتصال روشن باشند. اگر عدسی برای جایگزینی قطعه موجود سفارش داده میشود، اندازهگیری دقیق قطعه قبلی و بررسی تغییر شکل یا خوردگی احتمالی اهمیت دارد.
عدسی توریکال از یک بخش مرکزی با انحنای مشخص و ناحیهای انتقالی در نزدیکی لبه تشکیل میشود. این هندسه با عدسی بیضوی یکسان نیست؛ زیرا شعاع بخش مرکزی و شعاع ناحیه لبه از اجزای تعریفکننده شکل آن هستند. اصطلاح «بشقابی» نیز ممکن است در گفتوگوی بازار برای چند فرم متفاوت به کار رود؛ ازاینرو، نام تجاری بهتنهایی برای تعیین هندسه کافی نیست.
این نوع عدسی در بعضی مخازن ذخیره و تجهیزات صنعتی استفاده میشود. تناسب آن با شرایط فشار، ابعاد و جنس باید براساس طراحی مربوط تعیین شود. برای سفارش دقیق، ارائه نقشه پروفیل یا مشخصات هندسی موردنیاز مانع از تولید قطعهای با شکل متفاوت خواهد شد.
عدسی نیمکروی از نظر هندسی بخشی به شکل نیمکره است. این فرم در کاربردهای خاصی که هندسه کروی موردنیاز است استفاده میشود و ممکن است در برخی طراحیهای تحت فشار نیز مطرح باشد. بااینحال، نمیتوان تنها براساس شکل نیمکروی، ظرفیت تحمل فشار یا ایمنی قطعه را نتیجهگیری کرد.
روش ساخت، قطر، ضخامت واقعی پس از شکلدهی، جنس و الزامات طراحی در ارزیابی نهایی دخیل هستند. همچنین ساخت و حمل قطعات بزرگ یا با هندسه ویژه ممکن است محدودیتهای اجرایی داشته باشد. به همین دلیل، انتخاب این فرم باید با توجه به نیاز واقعی پروژه انجام شود.
در برخی تجهیزات، انتهای تخت بهجای عدسی خمیده استفاده میشود. از نظر فنی باید میان صفحه تخت، قطعه تخت دارای لبه شکلدادهشده و عدسیهای خمیده تفاوت قائل شد. این قطعات هندسه و رفتار مکانیکی یکسانی ندارند.
انتخاب انتهای تخت ممکن است برای بعضی مخازن ساده و شرایط مشخص مناسب باشد، اما در طراحی تحت فشار باید تنشها، ضخامت و جزئیات اتصال بهطور جداگانه بررسی شوند. استفاده از یک صفحه تخت با همان قطر عدسی خمیده، بدون محاسبات لازم، روش معتبر انتخاب جایگزین نیست.
در بعضی تجهیزات، انتهای مخروطی یا ترکیبی از بخشهای مخروطی و خمیده به کار میرود. این فرمها را نباید معادل عدسی بیضوی یا توریکال دانست. شکل مخروطی ممکن است برای تخلیه مواد، تغییر مقطع یا هماهنگی با فرایند خاص انتخاب شود.
اگر سفارش شامل عدسی مخروطی، نیممخروطی یا فرم ویژه باشد، نقشه مقطع و ابعاد نهایی باید بهروشنی مشخص شوند. در این حالت، بررسی روش شکلدهی، وضعیت لبهها و امکان اتصال به بدنه اهمیت بیشتری پیدا میکند.
| نوع قطعه | ویژگی هندسی | نکته مهم در انتخاب |
|---|---|---|
| بیضوی | سطح با پروفیل بیضوی | تعیین نسبت ابعادی و الزامات طراحی |
| توریکال | بخش مرکزی و ناحیه انتقالی لبه | تعیین شعاعها و فرم دقیق لبه |
| نیمکروی | سطح با هندسه نیمکره | بررسی امکان ساخت و شرایط طراحی |
| تخت | انتهای مسطح یا قطعه تخت شکلدادهشده | تفاوت رفتار مکانیکی با فرمهای خمیده |
| مخروطی یا ویژه | تغییر مقطع با هندسه اختصاصی | نیاز به نقشه روشن و بررسی روش ساخت |
این جدول برای شناخت اولیه فرمهاست و رتبهبندی قطعات از نظر تحمل فشار، کیفیت یا قیمت محسوب نمیشود. انتخاب نهایی باید با شرایط سرویس و طراحی تجهیز هماهنگ باشد.
گرید استیل باید براساس ماهیت ماده داخل مخزن، دما، ترکیب شیمیایی، مواد شوینده، شرایط محیطی و الزامات فرایند انتخاب شود. عبارت «استیل ضدزنگ» بهتنهایی مشخصکننده آلیاژ دقیق نیست و برای سفارش صنعتی باید گرید موردنیاز صریحاً مشخص شود.
گرید 304 در بسیاری از کاربردهای عمومی تجهیزات استیل استفاده میشود. بااینحال، مقاومت خوردگی آن برای همه مواد شیمیایی و همه شرایط فرایندی یکسان نیست. غلظت ماده، دما، زمان تماس، وضعیت سطح و وجود ترکیبات خورنده میتوانند بر مناسببودن آن تأثیر بگذارند.
بنابراین انتخاب گرید 304 برای عدسی باید با توجه به سیال و شرایط بهرهبرداری انجام شود. اگر عدسی قرار است با مواد خورنده یا شرایط ویژه تماس داشته باشد، تصمیمگیری صرفاً براساس رایجبودن این گرید کافی نیست.
گریدهای 316 و 316L در برخی محیطها به دلیل ترکیب آلیاژی خود گزینههای مناسبی هستند؛ اما انتخاب آنها به معنای مقاومت مطلق در برابر خوردگی نیست. شرایط فرایند، نوع ماده، دما و جزئیات ساخت باید در ارزیابی لحاظ شوند.
تفاوتهای متالورژیکی و الزامات مربوط به جوشکاری نیز میتوانند در انتخاب گرید مؤثر باشند. در سفارش عدسی، بهتر است گرید موردنیاز در استعلام، نقشه و مدارک خرید بهصورت یکسان ثبت شود تا اختلافی میان جنس درخواستی و قطعه تحویلی ایجاد نشود.
برای بررسی خانوادههای آلیاژی و شناخت بهتر گریدها، میتوانید راهنمای گریدهای استیل را مطالعه کنید. انتخاب نهایی همچنان باید با شرایط واقعی تماس قطعه و الزامات فنی پروژه مطابقت داشته باشد.
قطر یکی از نخستین اطلاعات موردنیاز برای استعلام است؛ اما لازم است مشخص شود قطر اعلامشده به کدام بخش قطعه اشاره دارد. قطر بیرونی، قطر داخلی و قطر اسمی همیشه معادل یکدیگر نیستند. همچنین نوع لبه و ابعاد ناحیه اتصال باید با ابعاد بدنه مخزن هماهنگ باشند.
در صورتی که عدسی برای اتصال به یک بدنه استوانهای موجود سفارش داده میشود، اعلام قطر بدنه بهتنهایی کافی نیست. بهتر است اندازه واقعی دهانه، ضخامت بدنه، وضعیت لبه و نقشه اتصال نیز در اختیار سازنده قرار گیرد. اختلاف در اندازهگیری میتواند به اصلاح لبه، دشواری مونتاژ یا نیاز به عملیات تکمیلی منجر شود.
ضخامت موردنیاز عدسی به عوامل مختلفی وابسته است. در تجهیز تحت فشار، فشار و دمای طراحی، هندسه، خواص مکانیکی متریال، خوردگی مجاز، شرایط اتصال و ضوابط کد طراحی باید بررسی شوند. در کاربردهای غیرتحتفشار نیز بارهای واردشده، نحوه تکیهگاه، وزن محتویات، شرایط حمل و بهرهبرداری ممکن است بر انتخاب ضخامت اثر بگذارند.
افزون بر این، فرایند شکلدهی میتواند باعث تغییر ضخامت در نواحی مختلف قطعه شود. بنابراین ضخامت ورق اولیه لزوماً با ضخامت نهایی در تمام نقاط عدسی یکسان نیست. در سفارشهایی که کنترل ضخامت اهمیت ویژه دارد، باید معیار اندازهگیری و پذیرش قطعه از ابتدا مشخص شود.
تعیین ضخامت براساس یک نمونه مشابه یا جدول عمومی، بدون بررسی شرایط طراحی، میتواند به انتخاب نامناسب منجر شود. اگر قطعه در یک تجهیز حساس یا تحت فشار نصب میشود، مسئولیت تعیین ضخامت باید مطابق فرایند مهندسی و الزامات مربوط انجام گیرد.
روش تولید عدسی با توجه به شکل، ابعاد، ضخامت، گرید و امکانات ساخت انتخاب میشود. همه فرمها با یک روش یکسان تولید نمیشوند و نمیتوان کیفیت یا دقت یک قطعه را صرفاً از نام فرایند شکلدهی نتیجهگیری کرد. انتخاب روش باید با هندسه نهایی، کیفیت موردنیاز و محدودیتهای اجرایی سازگار باشد.
در مرحله نخست، شکل قطعه، قطر، ضخامت، جنس، نوع لبه و شرایط استفاده بررسی میشوند. اگر عدسی بخشی از یک مخزن کامل است، لازم است محل اتصال به بدنه، وضعیت نصب و سایر جزئیات مرتبط نیز روشن باشند. در قطعات جایگزین، نقشه موجود و اندازهگیری قطعه قبلی میتوانند در تعیین ابعاد کمک کنند.
ورق اولیه باید با گرید، ضخامت و الزامات سفارش مطابقت داشته باشد. در کاربردهایی که ردیابی متریال اهمیت دارد، مدارک مربوط به جنس و شماره ذوب، در صورت الزام پروژه، باید مطابق توافق و رویه کنترل کیفیت بررسی شوند.
انتخاب ورق مناسب تنها به نام گرید محدود نیست. کیفیت سطح، وضعیت لبه، آثار آسیب و مناسببودن ماده اولیه برای فرایند شکلدهی نیز باید بررسی شوند. هرگونه الزام خاص برای محافظت از سطح استیل باید پیش از شروع عملیات مشخص شود.
ابعاد ورق اولیه با توجه به شکل نهایی و روش تولید تعیین میشود. در این مرحله باید امکان دستیابی به هندسه موردنظر، مقدار ماده لازم و شرایط لبهها در نظر گرفته شوند. برش نامناسب یا آمادهسازی غیردقیق ممکن است در مراحل بعدی باعث افزایش اصلاحات یا دشواری مونتاژ شود.
شکلدهی میتواند با روشهای مناسب برای قطعه و تجهیزات در دسترس انجام شود. در طول فرایند، کنترل فرم، یکنواختی سطح، ابعاد و وضعیت لبه اهمیت دارد. میزان تغییر شکل، احتمال نازکشدن موضعی و نیاز به عملیات تکمیلی باید متناسب با نوع عدسی ارزیابی شوند.
قطعات دارای هندسه ویژه یا ابعاد خاص ممکن است به ابزار، مراحل تولید یا کنترلهای متفاوتی نیاز داشته باشند. بنابراین پیش از تأیید سفارش، بهتر است نقشه نهایی و معیارهای پذیرش روشن باشند.
لبه عدسی باید با روش اتصال و هندسه بدنه هماهنگ باشد. نوع پخ، آمادهسازی سطح، فاصله اتصال و نحوه مونتاژ به طراحی و روش جوشکاری مربوط وابستهاند. نمیتوان یک شکل آمادهسازی را برای تمام ضخامتها و کاربردها مناسب دانست.
اگر قطعه بهصورت مستقل خریداری میشود، باید مشخص شود آیا آمادهسازی لبه نیز جزو دامنه سفارش است یا خیر. این موضوع بر هزینه نهایی، زمان اجرای پروژه و میزان عملیات موردنیاز در محل مونتاژ اثر میگذارد.
کنترل کیفیت باید با حساسیت کاربرد و الزامات سفارش متناسب باشد. بررسی ابعاد، شکل ظاهری، وضعیت سطح، ضخامت در نقاط تعیینشده و کیفیت لبهها میتواند بخشی از کنترلهای موردنیاز باشد. برای تجهیزات حساس، ممکن است بازرسیهای تکمیلی نیز براساس طراحی و الزامات پروژه لازم شوند.
نوع آزمون، معیار پذیرش و مدارک قابل ارائه باید پیش از تولید یا خرید مشخص شوند. نباید بدون مدرک ادعا کرد که تمام عدسیها تحت آزمون خاص، تأییدیه استاندارد یا بازرسی شخص ثالث قرار میگیرند.
در صنایع غذایی، دارویی و برخی فرایندهای شیمیایی، کیفیت سطح داخلی عدسی میتواند در قابلیت نظافت و کنترل آلودگی مؤثر باشد. بااینحال، مناسببودن سطح برای یک کاربرد خاص تنها با ظاهر براق مشخص نمیشود. نوع پرداخت، وضعیت جوشها، وجود شکافها، طراحی اتصالات و روش شستوشو نیز باید بررسی شوند.
اگر عدسی در تماس مستقیم با محصول قرار دارد، لازم است الزامات سطح نهایی و روش ارزیابی آن در سفارش مشخص شوند. در مواردی که پرداخت ویژه موردنیاز است، باید معلوم باشد این الزام برای تمام سطح قطعه است یا فقط بخشهایی که با محصول تماس دارند.
محافظت از سطح استیل در حین جابهجایی و مونتاژ نیز اهمیت دارد. خراش، آلودگی آهنی ناشی از ابزار نامناسب یا تماس با مواد ناسازگار میتواند کیفیت سطح را تحت تأثیر قرار دهد. روش تمیزکاری و آمادهسازی نهایی باید با جنس و کاربرد قطعه سازگار باشد.
قیمت عدسی مخزن استیل به مشخصات سفارش وابسته است و بدون دانستن ابعاد، جنس و فرم هندسی نمیتوان مبلغ دقیقی برای آن اعلام کرد. دو قطعه با قطر یکسان ممکن است به دلیل تفاوت در ضخامت، نوع هندسه، روش تولید یا الزامات کنترل کیفیت، هزینههای متفاوتی داشته باشند.
گرید انتخابی بر هزینه ماده اولیه و گاهی بر ملاحظات تولید اثر میگذارد. اگر پروژه به متریال خاص یا مدارک ردیابی نیاز داشته باشد، این الزامات نیز باید در استعلام لحاظ شوند. مقایسه قیمت دو عدسی بدون یکسانبودن جنس و دامنه خدمات، مقایسه دقیقی نیست.
افزایش ابعاد و ضخامت معمولاً مقدار ماده اولیه و نیازهای اجرایی را تغییر میدهد. بااینحال، هزینه نهایی صرفاً تابع وزن نیست؛ هندسه، میزان پیچیدگی شکلدهی و عملیات تکمیلی نیز اهمیت دارند.
تولید بعضی فرمها به ابزار، تنظیمات یا مراحل بیشتری نیاز دارد. عدسیهای ویژه ممکن است به کنترل ابعادی دقیقتر یا آمادهسازی متفاوتی احتیاج داشته باشند. بنابراین نوع قطعه باید در کنار ابعاد برای برآورد هزینه بررسی شود.
پخزنی، آمادهسازی برای جوش، پرداخت سطح، اصلاح ابعادی و سایر خدمات تکمیلی میتوانند بخشی از هزینه باشند. بهتر است در استعلام روشن شود قیمت موردنظر فقط مربوط به قطعه شکلدادهشده است یا خدمات دیگری نیز در آن لحاظ شدهاند.
در پروژههایی که مستندات خاص، کنترل ابعادی ویژه یا آزمونهای تکمیلی لازم دارند، هزینه و زمان مربوط باید از ابتدا بررسی شود. این موارد به الزام پروژه و توافق سفارش وابستهاند و نباید بدون تأیید به تمام سفارشها نسبت داده شوند.
برای دریافت برآورد قابلمقایسه، مشخصات فنی یکسانی را در اختیار تأمینکنندگان قرار دهید. اعلام صرف عبارت «عدسی استیل» برای تعیین قیمت دقیق کافی نیست؛ زیرا نوع هندسه و دامنه عملیات موردنیاز هنوز مشخص نشده است.
هرچه اطلاعات اولیه سفارش کاملتر باشد، امکان بررسی فنی و برآورد هزینه دقیقتر خواهد بود. اگر نقشه آماده ندارید، میتوانید اطلاعات پایه را جمعآوری کنید تا نیاز پروژه برای بررسی اولیه روشن شود.
اگر عدسی برای جایگزینی قطعه فرسوده یا آسیبدیده خریداری میشود، ارائه اندازهگیری واقعی و تصاویر واضح از قطعه موجود میتواند به تشخیص فرم کمک کند. بااینحال، تصویر بهتنهایی جایگزین اندازهگیری یا نقشه مهندسی نیست، بهویژه اگر قطعه در یک تجهیز تحت فشار استفاده شود.
برای ثبت درخواست ساخت سفارشی و بررسی نیاز پروژه، میتوانید از صفحه سفارش ساخت تجهیزات استیل استفاده کنید. امکان اجرای سفارش مشخص باید پس از بررسی ابعاد، متریال، فرم و الزامات فنی آن تعیین شود.
انتخاب میان قطعه آماده و سفارش ساخت به میزان انطباق ابعاد و مشخصات موجود با نیاز پروژه بستگی دارد. اگر عدسی آماده از نظر قطر، هندسه، ضخامت، جنس و نوع لبه با نقشه تجهیز هماهنگ باشد، میتواند گزینهای برای بررسی خرید باشد. صرف شباهت ظاهری برای تأیید قابلیت جایگزینی کافی نیست.
در سفارش ساخت، مشخصات موردنیاز براساس نقشه یا اطلاعات فنی پروژه تعیین میشوند. این مسیر برای قطعات دارای ابعاد ویژه، فرم اختصاصی یا الزامات مشخص اتصال اهمیت دارد. در مقابل، سفارش سفارشی ممکن است به بررسی فنی، آمادهسازی بیشتر و زمان اجرایی متفاوتی نیاز داشته باشد.
هنگام مقایسه پیشنهادها، مواردی مانند جنس واقعی، ابعاد نهایی، تلرانسها، کیفیت سطح، آمادهسازی لبه، مدارک متریال و دامنه کنترل کیفیت را بررسی کنید. قیمت پایینتر، بدون مشخصبودن این موارد، لزوماً به معنای خرید اقتصادیتر نیست.
نصب عدسی باید با نقشه و روش اجرایی تجهیز هماهنگ باشد. پیش از اتصال، انطباق قطر، وضعیت لبه، جهت نصب و موقعیت قطعه بررسی شود. واردکردن نیرو برای جبران اختلاف ابعادی بدون ارزیابی فنی میتواند موجب ایجاد تنش یا تغییر شکل ناخواسته در مجموعه شود.
در اتصال جوشی، آمادهسازی لبه، روش جوشکاری و کنترل کیفیت باید متناسب با جنس، ضخامت و الزامات تجهیز انجام شوند. برای مخازن تحت فشار، تعمیر، جوشکاری یا تغییر شکل قطعه باید تحت رویه فنی تأییدشده انجام شود و نمیتوان توصیه عمومی را جایگزین دستورالعمل مربوط کرد.
پس از نصب، بازرسیهای دورهای باید متناسب با نوع سیال، شرایط بهرهبرداری و حساسیت تجهیز تعریف شوند. خوردگی، تغییر شکل، آسیب سطحی یا نشانههای نشت از مواردی هستند که در صورت مشاهده باید براساس دستورالعمل نگهداری بررسی شوند.
در تجهیزات دارای سرویس تحت فشار، بازکردن، تعمیر یا بازرسی داخلی فقط پس از ایمنسازی تجهیز و رعایت الزامات مربوط مجاز است. تخلیه فشار، جداسازی منابع انرژی و اجرای روشهای ایمنسازی باید توسط افراد صلاحیتدار و مطابق دستورالعمل محل انجام شود.
قطر یکسان به معنای یکسانبودن فرم یا قابلیت استفاده نیست. نوع پروفیل، ارتفاع تاج، وضعیت لبه و ضخامت نیز باید بررسی شوند.
گرید باید با شرایط تماس و محیط بهرهبرداری هماهنگ باشد. انتخاب صرفاً براساس قیمت یا رایجبودن یک آلیاژ میتواند باعث کاهش تناسب قطعه با کاربرد شود.
ضخامت قطعه قبلی ممکن است برای شرایط جدید مناسب نباشد؛ بهویژه اگر فشار، دما، جنس، هندسه یا الزامات طراحی تغییر کرده باشند. در کاربردهای حساس، ضخامت باید بر مبنای فنی تعیین شود.
حتی اگر شکل کلی قطعه مناسب باشد، وضعیت لبه و سطح میتواند بر مونتاژ، جوشکاری و کیفیت نهایی تجهیز تأثیر بگذارد. این موارد باید در مشخصات سفارش روشن باشند.
دو پیشنهاد زمانی قابل مقایسهاند که جنس، ابعاد، نوع هندسه، عملیات تکمیلی و الزامات کنترل کیفیت آنها روشن باشد. در غیر این صورت، اختلاف قیمت ممکن است ناشی از تفاوت دامنه سفارش باشد.
برای انتخاب اولیه، بهتر است فرایند تصمیمگیری را از کاربرد شروع کنید. ابتدا مشخص کنید عدسی برای چه تجهیزی ساخته میشود و چه شرایطی را تجربه خواهد کرد. سپس فرم هندسی، ابعاد و نوع اتصال را براساس نقشه یا نیاز پروژه تعیین کنید.
در مرحله بعد، گرید متریال را با توجه به سیال و شرایط محیطی انتخاب کنید. اگر تجهیز تحت فشار است، الزامات طراحی و استاندارد مربوط باید پیش از تعیین نهایی مشخصات لحاظ شوند. پس از آن میتوان درباره روش ساخت، کنترل کیفیت و عملیات تکمیلی تصمیم گرفت.
اگر هدف شما ساخت یک مخزن کامل است، انتخاب عدسی باید همزمان با طراحی بدنه، اتصالات و شرایط بهرهبرداری بررسی شود. برای مشاهده نمونههای مرتبط، صفحه نمونهکارهای مخزن استیل میتواند نقطه شروعی برای شناخت ساختار تجهیزات باشد؛ اما مشخصات هر پروژه باید جداگانه تعیین شوند.
در نهایت، نقشه و مشخصات فنی مبنای اصلی استعلام قرار میگیرند. هرگونه ابهام درباره فرم، ضخامت، گرید یا استاندارد باید پیش از تأیید سفارش رفع شود.
عدسی برای تشکیل بخش انتهایی مخزن یا برخی تجهیزات صنعتی استفاده میشود. کاربرد دقیق آن به نوع مخزن، هندسه موردنیاز و شرایط بهرهبرداری بستگی دارد.
پاسخ واحدی برای تمام مخازن وجود ندارد. فرم بیضوی، توریکال، نیمکروی، تخت یا هندسههای ویژه باید با توجه به طراحی، کاربرد، ابعاد و شرایط کاری انتخاب شوند.
خیر. تناسب گرید 304 به ترکیب سیال، غلظت، دما، زمان تماس و شرایط محیطی وابسته است. برای محیطهای خورنده یا فرایندهای ویژه، انتخاب متریال باید جداگانه بررسی شود.
ضخامت به هندسه، ابعاد، جنس، شرایط بارگذاری و الزامات طراحی بستگی دارد. در مخازن تحت فشار، محاسبات و ضوابط طراحی باید مبنای تعیین ضخامت باشند؛ نه صرفاً تجربه مربوط به یک مخزن مشابه.
قطر، فرم هندسی، ضخامت یا مبنای طراحی، گرید استیل، نوع لبه، کاربرد، تعداد قطعات و الزامات تکمیلی از اطلاعات مهم استعلام هستند. نقشه فنی میتواند ابهام درباره شکل و ابعاد را کاهش دهد.
فقط در صورتی که جنس، ابعاد، هندسه، ضخامت و الزامات فنی آن با تجهیز سازگار باشند. شباهت ظاهری یا یکسانبودن قطر برای تأیید جایگزینی کافی نیست.
ممکن است از نظر هندسه ظاهری مشابه باشند، اما شرایط طراحی، ضخامت، متریال، جزئیات اتصال و الزامات بازرسی آنها میتواند متفاوت باشد. قابلیت استفاده در سرویس تحت فشار باید براساس طراحی تأییدشده مشخص شود.
امکان اجرای ابعاد یا فرم اختصاصی به مشخصات سفارش، روش ساخت و امکانات اجرایی بستگی دارد. برای بررسی امکان ساخت، نقشه یا اطلاعات اندازهگذاریشده قطعه را آماده کنید.
برای انتخاب عدسی مناسب، ابتدا کاربرد قطعه، فرم هندسی، قطر، گرید متریال و شرایط کاری را مشخص کنید. اگر نقشه موجود است، ارائه آن به همراه اطلاعات مربوط به ضخامت، لبه و الزامات کنترل کیفیت به بررسی دقیقتر سفارش کمک میکند.
اگر هنوز نوع عدسی مشخص نیست، بهتر است پیش از خرید، نیاز تجهیز و شرایط استفاده بررسی شوند. انتخاب براساس ظاهر یا قیمت اولیه بدون توجه به الزامات فنی میتواند به عدم انطباق قطعه با مخزن منجر شود.
برای بررسی سفارش ساخت تجهیزات استیل میتوانید از مسیر درخواست ساخت سفارشی اقدام کنید. جزئیات امکان ساخت، مشخصات نهایی و شرایط تجاری باید براساس اطلاعات واقعی همان سفارش بررسی و تأیید شوند.